純正ハーネスの断線対策!自作サーボケーブル
 kimi
デアゴスティーニの週刊『ロビ(Robi)』を長く動かしていると、避けて通れないのがサーボハーネス(ケーブル)のトラブルです。
特に首や腕関節など、可動頻度が高く屈曲角が大きい部位は内部断線が起きやすく、サーボの通信エラーや突然の脱力につながります。また、従属軸(出力軸、駆動軸の反対側の軸として)側の部品のはめ込み時にケーブルを挟み込み断線・ショートする事例が散見されます。純正スペアパーツの入手も難しくなってきたため、コネクタ部品を取り寄せて自作ハーネスを製作することにしました。
必要なパーツ型番、線材、推奨工具、圧着のコツ等のの要点をまとめ、実際に加工を行っていきます。
ここで、ケーブルとハーネスの用語の定義についてもまとめます。用語としてはハーネスが正しいのですが、デアゴスティーニの冊子などでは一般にわかりやすいサーボケーブルと言う用語を一貫して使用しています。その違いは以下の表のとおりです。
| 項目 | ケーブル | ハーネス |
|---|---|---|
| 位置づけ | 配線の「素材・パーツ」 | コネクタ等まで加工された「システム(完成品)」 |
| 構造 | 電線を被覆で包んだもの | 複数本の電線+束ねる資材+コネクタ・端子 |
| おもな目的 | 電気や信号を伝達する | 複雑な配線をミスなく簡単に着脱・システム化する |
必要パーツ一覧(JST ACHコネクタ)
ロビの内部配線に使われている極小コネクタは、JST(日本圧着端子製造)の ACHコネクタ(1.2mmピッチ) です。狭小な関節フレーム内に配線を通すため、極限まで薄型・小型化されています。個人の電子工作で使われコネクタの中でも小さいと言われるZHコネクタ(1.5mm)よりもさら小さいです。
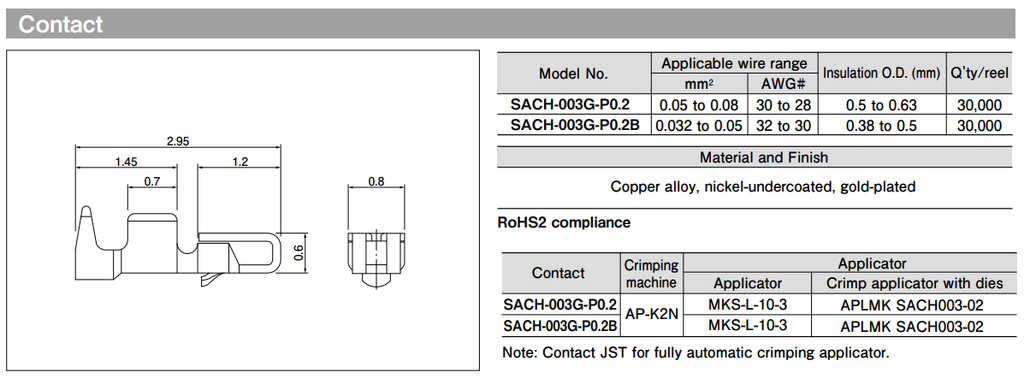
| 部品名 | 型番 / 仕様 | 備考 |
| ハウジング(ソケット側) | ACHR-03V-S | 3極ソケット側樹脂パーツ |
| コンタクト(圧着端子) | SACH-003G-P0.2 (または SACH-003G-P0.2B) | メス端子(金メッキ仕様) |
| 適合電線 | AWG30 〜 AWG28 | 推奨規格:UL1571、UL11527など |
電線選びの注意点
ACHコネクタは端子自体が非常に微小なため、一般的なAWG26や太めの被覆線を使うと被覆バレルに収まらず、ハウジングへ挿入できなくなります。外径が細く、柔軟性(屈曲性)に優れた UL1571 や UL11527(AWG30またはAWG28) を選定するのがポイントです。
純正ハーネスを測って分かった「0.6mm」という極薄の世界
手元にあった一般的なAWG28〜30の耐熱ビニル線(UL1007など)は、仕上外径が 0.88 〜1.0 mm 前後あります。この太さだと被覆バレルが大きく膨らんでしまい、ACHハウジングの微小な挿入口をどうしても通過できません。
そこでロビの純正ハーネスをノギスで実測してみたところ、線材の仕上外径はジャスト「0.60mm」でした。JSTの公式データシートを確認すると、SACH端子の適合被覆外径は Φ0.50〜0.63 mm。
つまり、外径0.6mmの中にAWG28相当の銅線を収めているため、被覆の肉厚はわずか 0.1 mm強しかありません。経年劣化の影響もあるのでしょうが、ニッパやストリッパーを使わずに、爪で被覆を剥くことができます。
ロビの配線が関節のエッジ等に擦れて簡単に破線・ショートする、根本的原因として、この被覆材料の物理的特性にあるような気がしています。
最適な線材の選定基準
この「外径0.6mmの壁」をクリアしつつ、サーボの動作による関節の屈曲に耐えうる線材として選んだのがこちらです。
- 規格・型番:UL11527 AWG28 細径仕様 [49/0.05 FRPEL10(U)]
- 仕上外径:Φ0.60mm(公差内ジャスト)
- 導体構成:49本撚り(49/0.05)
- 絶縁体材質:FRPEL(難燃架橋ポリエステルエラストマー)
なぜこの線材なのか?
- 驚異的なしなやかさと耐屈曲性(49本撚り): 一般的な細線(7本撚り)と違い、0.05mmの極細素線を49本も撚り合わせているため、コシが弱く、関節の曲げ伸ばしに伴う金属疲労断線に圧倒的に強くなります。ちなみに、デアゴスティーニ純正のハーネスの素線は19本です。一本辺りの直径は0,07程度。
- 薄くても破れにくい架橋被覆: 純正の薄い、爪で剥ける塩ビ(PVC)被覆?と異なり、架橋材を採用しているため、肉厚0.1mm強の極薄仕様でありながら耐摩耗性・引き裂き強度が格段に向上しています。フレームとの擦れによる被覆破れ対策としても理想的です。
- 電気的マージン(AWG28)の死守: 外径だけで言えばAWG30(外径0.5mm前後)にする選択肢もありますが、脚部のサーボ群が同時に踏ん張る際の電流集中・電圧降下を考えると、導体断面積を稼げるAWG28は譲れないポイントです。
規格値との比較
ちなみに、純正芯線の断面積とAWG規格を照合してみると、
- 素線1本の断面積:π× (0.035 mm)² = 0.003848 mm²
- 19本撚りの総導体断面積:0.003848 × 19 = 0.0731 mm²
規格、公称値は、
- AWG28の公称断面積:約 0.08 mm²(0.078〜0.081mm²前後)
- AWG30の公称断面積:約 0.05 mm²
公称値 0.08 mm²に対して実測計算値は約0.073mm²。公差や撚り縮み、メッキ厚を考慮すると、純正線材の導体は「AWG28相当の19本撚り軟銅線(19/0.07〜0.08)」で間違いないと思います。
今回手配した UL11527 と純正ハーネスとの決定的な差
この実測値と、発注した UL11527 [49/0.05 FRPEL10(U)] を突き合わせると、アップグレードとしての意味が非常に明確になります。
- 芯線の断面積:
- 純正:0.003848mm²×19本 = 0.073mm²
- 今回:0.025²π× 49本 = 0.096mm²
- (断面積が約3割アップして導電性・許容電流マージンが向上)
- 屈曲性:
- 素線径が 0.07mmから0.05mm とさらに極細化。曲げに対する応力は素線径の3乗〜4乗に反比例して激減するとされているため、金属疲労耐性は桁違いに向上するはずです。
- 被覆のタフさ:
- 同じ肉厚の0.11〜0.12mmの被覆でも、爪で剥ける脆い樹脂から難燃架橋ポリエステルエラストマー(FRPEL)へ刷新されます。
純正ハーネスの弱点を新線材で確実に改良できそうです。届いた後の換装作業が楽しみです。
調達とカラーバリエーションの運用
専門店(二松電気)にて、上記のUL11527をメートル単位で手配しました。
カラーラインナップの関係で今回は「黒」と「白」の2色を調達しています。
- Pin 1(COMM / シリアル信号):白
- Pin 2(VCC / 7.4V電源):白(または黒)に熱収縮チューブや赤マーキングで識別
- Pin 3(GND / 接地):黒
3線それぞれをカラーリングしたかったが、白と黒しか無い。
難関「ACH端子」を攻略する推奨工具たち...
コンタクト(SACH-003G-P0.2)は電子工作で扱う端子の中でも最小クラス。メーカー純正の専用圧着機は極めて高価なため、個人工作では汎用の精密圧着工具をいかに使いこなすかが成否を分けます。
ワイヤーストリッパーはPAW-01を所有しているが、ニッパーでいけると思う。表に乗せたストリッパーは大きすぎて結局、「数mm大きめに剥いて切断して1mm程度に整える」の様な使い方になる。エンジニア 精密ワイヤーストリッパー PAW-12などのほうが適しているかもしれないが持っていない。
ピンセットはホーザンの先端が取り替えられるタイプを好んで利用している。実体顕微鏡は老眼の眼には必須の道具。
| 工具 | 推奨モデル | 選定理由とポイント |
| 精密圧着ペンチ | エンジニア PA-09 | 1.0mm/1.4mmダイスを搭載。SACH端子の芯線部には 1.0mmダイス を主に使用。 |
| ワイヤーストリッパー | エンジニア PAW-01、PAW-02 (または ベッセル 3500E-4) | AWG28〜30の極細芯線を1本も切らずに剥くため、極細線対応品が必須。 |
| 先端極細ピンセット | P-640-S ホーザン ESDチップピンセット等 | 指先では保持できない微小端子を拾い、ダイスへ正確に平行セットするために使用。 |
| 拡大鏡・実体顕微鏡 | 倍率 3〜5倍程度 | 芯線バレルと被覆バレルの境界を目視確認しながら作業するため、裸眼作業は非推奨。 |
| テスター | 導通チェッカー機能付き | 完成後の短絡(ショート)および導通確認用。 |
PA-09による2段階圧着の勘所
ACHコンタクトは非常に薄く柔らかいため、力任せに握り込むと一発で端子がひしゃげてハウジングに入らなくなります。
- ストリップ長は「1.0mm」ジャスト被覆を剥く長さは約1.0mm。長すぎると芯線バレルから導線がはみ出てショートの原因になり、短すぎると芯線バレルが被覆を噛んで接触不良を起こします。
- 端子の仮固定(ダイスへの配置)端子をピンセットで掴み、PA-09の「1.0mm」の溝に芯線バレルをセット。ラッチを軽く握り、端子が落ちない程度に仮ホールドします。
- 芯線バレルの圧着電線を後ろから挿入し、被覆の境界が芯線バレルと被覆バレルの間に来る位置で止めます。グリップをゆっくり握り込み、「握りきらず、芯線が締まる手応えを感じたところで止める」のが歪みを防ぐコツです。
- 被覆バレル(インシュレーション部)の圧着端子の位置をずらし、被覆バレルを1.0mm(外径に応じて1.4mm)の溝にセット。被覆を軽く包み込んで固定する程度にカシメます。
やりがちな失敗とリカバリー
- 端子が反ってしまう: カシメの圧力が強すぎる場合が殆んどです。また、ダイスに対して斜めに入っています。平ペンチ等の平らな面で、コンタクト先端の穴を潰さないよう慎重に平らに整えます。
- ハウジングの奥まで入らない: カシメたバレルが横に広がっているのが原因です。PA-09の平らな面を使い、圧着部を周囲から軽くつまんで細身に成形してから差し込みます。端子が反ってしまうのと同じ原因でかしめる圧力が強すぎるのが原因です。
- 引っ張ると抜ける: カシメ不足、またはストリップ時の芯線断線です。抜けた端子は再利用せず、必ず新しい端子でやり直します。コンタクト毎抜けるの場合はハウジングにランス(コンタクト側の反し)がちゃんとハウジングに固定されていません。
組み込み前の3ステップ点検ルーティン
サーボやマイコン基板に接続する前に、以下の検査を必ず実施します。
- テンションテスト(抜け止め確認)ハウジング挿入後、電線を1本ずつ軽く指先で引き、ランス(抜け止めツメ)が確実にかかっているか確認します。
- 隣接ピン間の短絡(ショート)チェックテスターを抵抗測定モードにし、「Pin 1 - Pin 2間」「Pin 2 - Pin 3間」 にプローブを当てて絶縁されていることを確認します。特に電源(7.4V)と通信線がショートしていると、MCUやサーボの通信ICが一瞬で破損します。
- ストレート導通チェック両端の同一番号ピン同士(A端Pin1 ⇔ B端Pin1 など)が確実に 0Ω 近傍で導通しているか確認します。
サーボハーネスの制作・実践編
試行錯誤のファーストショット
材料と工具が揃い、いざ実践へ
ということで、まずは組み上げたのがこちらの試作第1号です。(作業台の埃っぽさは……笑)
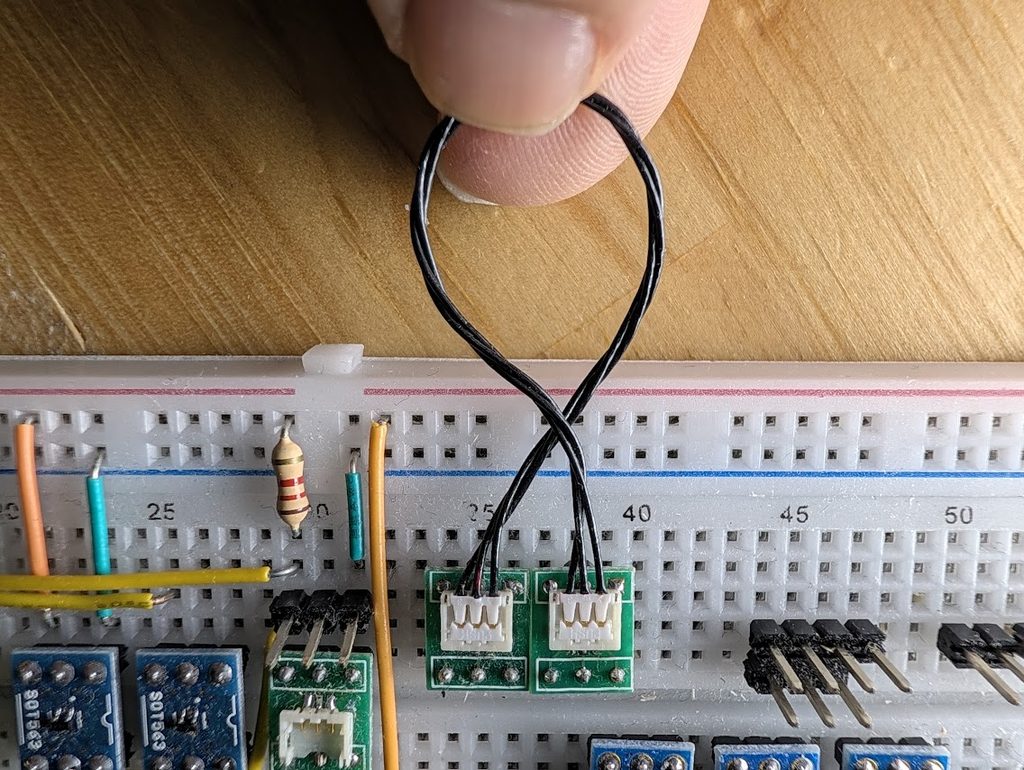
もちろん、最初からすべてがスマートにいくわけもなく。あろうことかケーブルの色分けを怠り、さらには両端でGNDと信号線を盛大に取り違えるというお馴染みの初期ミスが発覚。ハウジングのランスを持ち上げて救出してリメイクを図るか、潔く作り直すかという、自作の定番の「洗礼」を受けるところからスタートとなりました。
しかし、こうした手痛い失敗の先にあるカスタムハーネスの恩恵は非常に大きなものです。
- ミリ単位で最適化した取り回し(任意の長さのハーネス)
- 被覆の強靭さと細線化による優れた耐屈曲性
- 導体断面積の拡大による導電性・許容電流マージンの向上
これらは、長年経過したロボットの「神経系」と「エネルギー供給系統」を根本から強化し、レストア機全体の信頼性を劇的に引き上げる確かなアプローチになるのではないでしょうか。
さらに、配線スペースに余裕があれば、手足の末端サーボのコネクタに対して「電源のみの追加供給」を行うのも有効ですし、その専用ハーネスも作れます。これは、NeoPixelなどのシリアル接続LEDで言うところのいわゆるパワーインジェクション(Power Injection)、配線の長距離化による電圧降下を抑え、各サーボへより安定した電力を供給できるようになります。
しかし、ロビで強度の高い架橋被覆が選択されなかったのはなぜなんでしょうね……やっぱりコスト面が理由なのでしょうか。
さて、次回は「Raspberry Pi Picoによるサーボモーターのコントロール&状態取得」の記事を書こうと考えています。試作ハーネスが写っているブレッドボードは、まさにその回路構成を検討していたときの様子なのですが……なかなかまとまった時間が取れません。
おまけ: ハーネス自作の基礎知識(コンタクト・圧着の専門用語 等)
コネクタや圧着端子を使ったハーネス自作の世界では、専用の用語を知っているとメーカーの技術資料(圧着仕様書など)が格段に読みやすくなり、品質管理やトラブルシューティングの精度も上がります。ここでは、設計や工作でよく使われる重要な専門用語をピックアップしてご紹介します。
コンタクト各部の名称
- バレル (ワイヤーバレル)
- 電線の先端の芯線(導体)を包み込んで圧着する金属部分です。電気的な導通と十分な引張強度を確保する、最も重要な部位です。
- 被覆バレル (インスレーションバレル)
- 電線の被覆(絶縁体)の上から包み込んで固定する部分です。電線が引っ張られたときに、バレル部分に直接ストレスがかからないように保護(ストレインリリーフ)します。
- ランス
- コンタクトをコネクタのハウジング(プラスチックの殻)に挿入した際、抜け落ちないようにロックする「返し(ツメ)」のこと。コンタクト側にある「コンタクトランス」と、ハウジング側にある「ハウジングランス」があります。
圧着の構造と品質に関する用語
- ベルマウス (Bellmouth)
- バレル端部がラッパ状に広がっている部分。電線が曲げられたときに、切り口のエッジで芯線が切断されるのを防ぐ効果があります。精度の良いダイスを使うと自然に綺麗に形成されます。個人が利用する圧着工具では難しい?
- 芯線突出 (コンダクターブラシ)
- ワイヤーバレルから、電線の芯線が前方に少し突き出ている状態。バレル全体に芯線が行き渡り、しっかり圧着されているかの目安になります(長すぎはショートの原因になるため注意)。
- 芯線の噛み込み
- 本来は被覆バレルでクランプすべき被覆の手前に、剥き出しの芯線が入り込んでしまっている不良状態。断線リスクが高まります。
- 引き抜き強度
- 圧着された電線を引っ張ったときに、端子が抜ける(または芯線が切れる)限界の荷重。メーカーが定める基準値をクリアしているかが品質のバロメーターになります。
組み立て・トラブル防止に関する用語
- 半挿入
- コンタクトがハウジングの奥まで完全にカチッと入っていない状態。組み立て後の接触不良や抜けトラブルの最大の原因の一つです。
- リテーナー (二次抜け防止 / TPA)
- ランスによるロックに加え、別体のパーツを押し込むことでコンタクトの抜けを二重に確実に防止する機構。細ピッチコネクタなどで信頼性を高めるために採用されています。
「7本」や「19本」の理由:同心より線(円の最密充填)
電気配線などで最も一般的な「同心より線」は、1本の中心線の周りに、同じ太さの素線を隙間なくぐるっと取り囲むように撚り合わせていきます。幾何学的に円を最密充填していくと、外側の層を作るたびに必要な本数が決まります。
- 中心(コア): 1本
- 第1層: 中心を囲むように並べると 6本(合計:1 + 6 = 7本)
- 第2層: さらにその外側に並べると 12本(合計:7 + 12 = 19本)
- 第3層: さらに外側は 18本(合計:19 + 18 = 37本)
外側の層に行くほど、1周あたりに配置できる素線の数が「6個ずつ」増えていくため(6, 12, 18, 24...)、合計すると 7、19、37、61... という一見中途半端な数字になります。断面をできるだけ真円に近く、均等にギュッと詰めるための構造です。
一方で「49本」などは、上記の層をそのまま何層も重ねたものではなく、「小さな束をさらに撚り合わせた構造(複合撚り)」であることがほとんどです。つまり、7本の素線の撚線を次の素線として、第1層を構成した場合、7×7=49となります。
これが、本文中に現れる、7、 19、49等の撚り線の素線の数の正体です。